工程と設備
CADによる設計から、鋳造やマシニング加工、さらには組み付けまで、自社で一貫して行うことで大幅な納期の短縮を実現しました。もちろん「この部分だけ加工してもらいたい」といったご要望にも対応しております。
自社でここまで
工程を押すと、その工程の説明と使う機械へ進みます。検査は加工の流れの後に行います。
工程 1
CAD
CADを用いて図面をデータ化します。UG、IGS、CATIA、DXF、WKFなど取り扱っております。
COMP治具の設計も同時に行います。
使う機械
- 三次元CAD CATIA V5
- 三次元CAD NX ver.7
- 三次元CAD VISI ver.18 ×2
- プレス解析ソフト ダイナフォーム(板厚・FLD・主ひずみ・主応力・検証結果解析)
工程 2
CAM・鋳造
低温で溶け、加工しやすく、再利用が可能なZAS型溶鉱炉を用いて鋳造を行います。作業時間の短縮とコストダウンを可能にしました。
自社にて金型素材を製作しています。受注時に加工工程を設定し、型サイズの構想ができれば、即座に製作を開始できます。
使う機械
- 三次元CAM Power Mill Pro2010 ver.11
- ZAS溶鉱炉 ND-200R
工程 3
マシニング型製作
マシニング加工を行い、型の製作を行います。簡単なものであれば、このマシニング型の製作は即日完成も可能です。
スピンドル回転数は6,000rpmで、重切削から仕上げ加工まで、幅広く対応可能となっております。
使う機械
- マシニングセンター EV650 ×2(1,600×600・MAX6,000rpm)
- マシニングセンター VM76R(1,550×760・MAX8,000rpm)
- ワイヤー放電加工機 MV1200S D-CUBES(810×700×215)
工程 4
プレス加工
マシニング加工にて製造した型を用い、プレス加工を行います。単品から1,000個ほどのロット数まで、対応が可能です。
厚板の曲げ加工から、ダイクッションを用いた深絞りまで、対応が可能です。
使う機械
- 油圧プレス MSF-500AD 500t(ダイクッション150t・2,000×1,500)
- 油圧プレス MP 200t(1,400×1,000)
- 油圧プレス SPH60 60t ×4・SPH-30 30t
- 機械式プレス CP-80 80t(500×400)
- ベンダー加工機 RG35 35t 幅1,200
工程 5
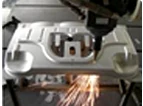
レーザー加工
プレス加工を行った後、レーザー加工を行います。
3次元レーザー加工機は最大出力5kWあり、板厚12mmまで切断が可能で、高速に切断できます。レーザー溶接加工も可能です。
使う機械
- 二次元レーザー加工機 ML2512HV2-R-32XP(3,000×1,800×850・MAX t=18.0)
- 三次元レーザー加工機 ML1515VZ20-20CF3(920×920×550・MAX t=12.0)
- 三次元レーザー加工機 ML3122VZ20(3,000×2,000×600・MAX t=12.0・無酸化切断可)
- 三次元レーザー加工機 ML3122VZ2(3,000×2,000×600・MAX t=12.0・レーザー溶接)
工程 6
組み付け
レーザー加工後、組み付けを行い完成です。
スポット溶接機は定格容量95kVA、定格最大溶接電流27,000Aのインバータ電源です。厚物、特殊ナット、特殊ボルトのプロダクション溶接まで対応が可能です。
使う機械
- スポット溶接機 SL-AI95-610(95kVA)・SL-AJ55-400(55kVA)・SLP-35B2(35kVA)
- ロボット溶接機 安川電機 MS80(R2236mm)
- MIG溶接機 M-N200・YM-350KR2型
- TIG溶接機 AES-300
加工の後
検査
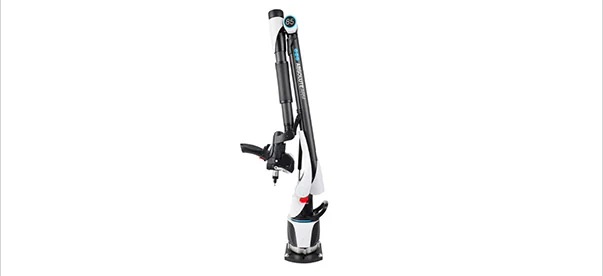
立体的な形状や幾何公差(平面度・真円度・同軸度等)の測定、複雑な形状を高精度に測定・検査が出来ます。
スピーディーで効率的な測定作業により、高品質な製品を納品いたします。
使う機械
- 三次元測定機 ヘキサゴン Absolute Arm V3P 8525 7軸(測定精度 ±31μm・最大リーチ 2,980mm)
- 三次元測定機 ミツトヨ スピンアームII ×2(指示精度 ±0.060mm)
- 三次元測定機 ミツトヨ スピンアーム APex(非接触)
- レイアウトマシーン FK-15005(3,000×1,500)
短納期を実現する3つの理由
協立製作所なら最短1日〜7日。一般的な試作品製造(7日〜14日)と比較して、さらに大幅な納期短縮を実現いたしました。
- 自社一貫生産による外注作業日数の削減
- 材料特性及びプレス技術に精通した熟練者と、塑性加工シミュレーションソフトによるモデリングで、金型作り直し数やトライ加工の削減
- モデリング後の工作治具同時作製による作業段取りの効率化